


Proces naświetlania płytek PCB to kluczowy krok w dokładnym przeniesieniu wzorów projektowych na laminaty-pokryte miedzią, bezpośrednio określający dokładność obwodu i jakość płytki drukowanej. Zrozumienie przebiegu procesu ma kluczowe znaczenie dla kontrolowania jakości produkcji i poprawy wydajności.
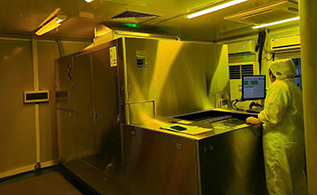
Szczegółowe wyjaśnienie przebiegu procesu naświetlania
Obróbka wstępna: Oczyszczenie i szorstkowanie podłoża
Przed naświetlaniem płytę-pokrytą miedzią należy poddać wstępnej obróbce. Na powierzchni podłoża często przylegają zanieczyszczenia takie jak plamy oleju, kurz i tlenki. Jeśli nie zostanie usunięty, wpłynie to na powłokę i efekt naświetlenia, powodując rozmycie wzoru i łuszczenie się suchej powłoki. Zwykle do usuwania plam olejowych stosuje się alkaliczne środki czyszczące, a następnie roztwory kwaśne w celu rozpuszczenia tlenków. Po oczyszczeniu powierzchnię podłoża należy zszorstkować, na przykład za pomocą trawienia chemicznego w celu mikrotrawienia powierzchni miedzi roztworem trawiącym nadsiarczanu sodu, tworząc wklęsłą wypukłą strukturę, zwiększając powierzchnię styku suchej powłoki z podłożem i zwiększając przyczepność. Jednakże konieczne jest ścisłe kontrolowanie czasu i stężenia trawienia, aby zapobiec wpływowi nadmiernego trawienia na grubość warstwy miedzi i przewodność obwodu.
Film: Wklej fotomaskę
Naklejanie folii to proces nakładania suchej folii na przetworzony laminat-pokryty miedzią. Sucha folia składa się z trzech warstw: poliestrowej folii ochronnej, membrany polietylenowej i folii światłoczułej. Folia światłoczuła stanowi rdzeń i jest wrażliwa na określone długości fal światła. Grubość suchej powłoki jest zróżnicowana: 1,2 milimetra nadaje się do delikatnych obwodów i 2 milimetry nadaje się do scenariuszy o wysokich-wymaganiach antykorozyjnych. Folię należy nakładać w środowisku o temperaturze 20-24 stopni C i wilgotności 60-70%. Dzięki zastosowaniu gorącego wałka dociskowego do podgrzania i wywarcia nacisku sucha folia zostaje przyklejona do laminatu pokrytego miedzią. Należy dokładnie kontrolować prędkość nakładania folii, ciśnienie i temperaturę, takie jak prędkość 1,5 ± 0,5 m/min, nacisk 5 ± 1 kg/cm² i temperatura 110 ± 10 stopni C, aby sucha powłoka dobrze przylegała, bez pęcherzyków i zmarszczek.
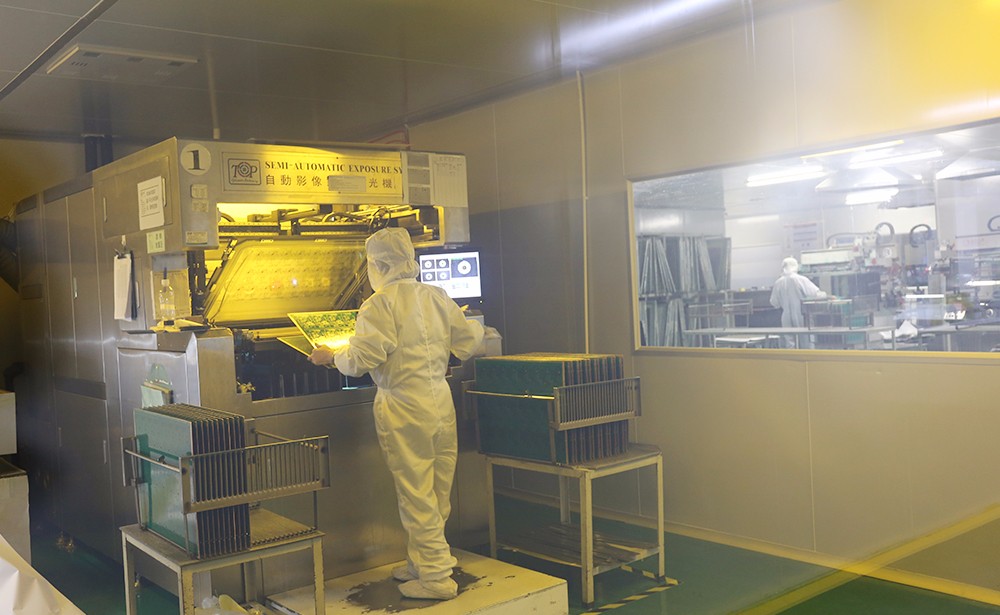
Ekspozycja: Osiągnięcie transferu wzoru
Ekspozycja wykorzystuje promieniowanie ultrafioletowe do przeniesienia wzoru folii na suchą warstwę laminatów-pokrytych miedzią. Fotoczuły inicjator zawarty w suchej powłoce pochłania światło ultrafioletowe, rozkłada się na wolne rodniki inicjując sieciowanie monomerów, tworząc duże cząsteczki nierozpuszczalne w rozcieńczonych zasadach. Nienaświetlona część ulega rozpuszczeniu podczas wywoływania. Folia negatywowa jest powszechnie stosowana w obwodach wewnętrznych, podczas gdy folia pozytywowa jest częściej używana w obwodach zewnętrznych. Sprzęt do naświetlania obejmuje naświetlacze z lampą rtęciową i naświetlacze LED, przy czym te ostatnie stopniowo zyskują na popularności ze względu na zalety równomiernego padania światła, dużej równoległości i niskiego zużycia energii. Energia i czas naświetlania to kluczowe parametry, a niewystarczająca energia może spowodować pęcznienie filmu i rozmycie linii; Nadmiar energii może prowadzić do trudności w wywoływaniu i pozostałości kleju. Ogólna lampa naświetlająca o mocy 5000 W, z górną i dolną energią naświetlania lampy kontrolowaną na poziomie 40–100 milidżuli na centymetr kwadratowy, wymaga regularnych testów i regulacji za pomocą miernika energii świetlnej. Poza tym ważna jest także dokładność ustawienia. Zaawansowane maszyny do naświetlania są wyposażone w optyczne systemy wyrównywania, aby zapewnić dokładne przeniesienie wzoru.
Rozwój: Wyświetlanie wzorców obwodów
Wywoływanie to proces rozpuszczania nienaświetlonej suchej warstwy za pomocą słabo zasadowego wywoływacza, zachowywania odsłoniętej części i umożliwienia pojawienia się wzoru obwodu. Należy ściśle kontrolować parametry takie jak prędkość wywoływania, temperatura, ciśnienie i stężenie wywoływacza. Nadmierna prędkość może spowodować pozostawienie pozostałości suchej powłoki, co prowadzi do zwarć; Niska prędkość może spowodować erozję odsłoniętej suchej warstwy i spowodować pęknięcie drutu. Szybkość wywoływania wynosi zazwyczaj 1,5–2,2 m/min, temperatura 30 ± 2 stopnie C, ciśnienie 1,4–2,0 kg/cm2, a stężenie wywoływacza 0,85–1,3%. Po wywołaniu płytkę drukowaną należy umyć wodą, wysuszyć i sprawdzić obwód. Uszkodzone deski należy naprawić lub zezłomować.
Kluczowe czynniki wpływające na jakość ekspozycji
Jeśli chodzi o wyposażenie, kluczowa jest stabilność źródła światła. Natężenie światła lamp rtęciowych i lamp LED zmniejszy się po dłuższym użytkowaniu, dlatego konieczne są regularne testy i konserwacja, aby wymienić starzejące się lampy lub terminowo sprawdzić źródło zasilania. Dokładność systemu wyrównywania wpływa na dokładność przenoszenia wzoru, a zabrudzenia aparatu i zmiany ogniskowej mogą powodować odchylenia w wyrównaniu, co wymaga regularnej kalibracji i konserwacji. Jeśli chodzi o materiały, słaba jakość suchej powłoki może mieć wpływ na czułość i przyczepność. Wady takie jak zadrapania i dziurki na folii będą bezpośrednio odzwierciedlone we wzorze obwodu. Konieczne jest ścisłe kontrolowanie jakości zakupów, standaryzacja przechowywania i użytkowania. Niewłaściwa energia naświetlania, czas i parametry wywoływania w parametrach procesu mogą powodować różne problemy jakościowe. W produkcji optymalne parametry należy ustalać eksperymentalnie, regularnie je weryfikować i korygować.