


W podstawowej architekturze produktów elektronicznych płytka drukowana przypomina precyzyjny „centrum nerwowe”, a jej wydajność bezpośrednio determinuje stabilność i niezawodność produktów elektronicznych. Jako główne łącze wproces produkcji płytek PCBproces laminowania wiąże się z odpowiedzialnością za połączenie wielu warstw materiałów w stabilną strukturę. Dokładność procesu nie tylko wpływa na wytrzymałość mechaniczną i wydajność izolacji płytki drukowanej, ale także odgrywa decydującą rolę w integralności transmisji sygnału. Poniżej przeanalizujemy cały proces technologii laminowania PCB i ujawnimy logikę techniczną oraz punkty kontroli jakości, które za nim stoją.
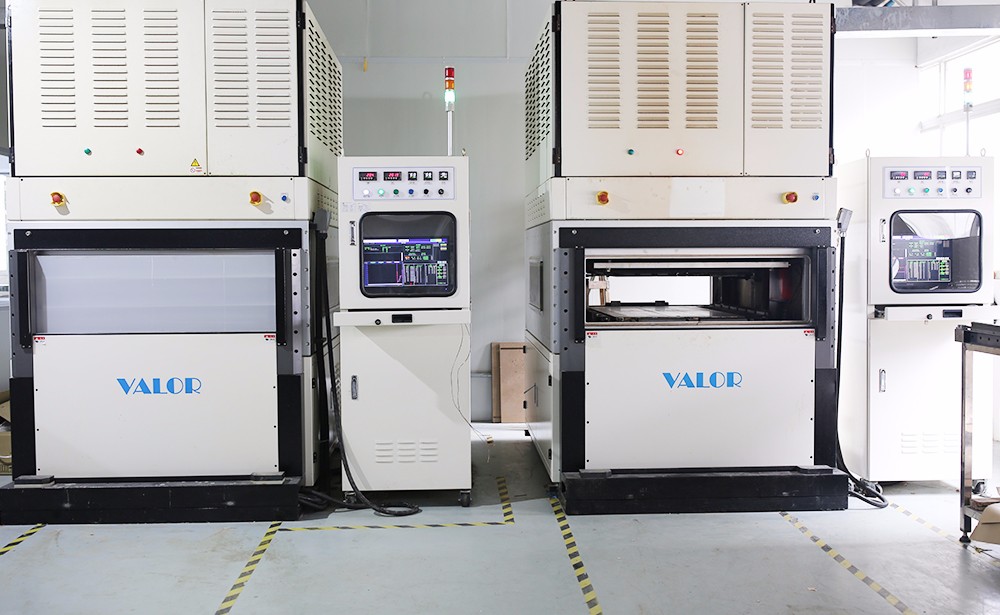
1, Precyzyjne przygotowanie przed prasowaniem
(1) Ścisła selekcja i skrupulatna kontrola materiałów
Jako podstawa połączenia elektrycznego płytki drukowanej, wewnętrzna płytka rdzenia musi zostać poddana precyzyjnej obróbce podczas produkcji obwodów wewnętrznych, aby zapewnić kontrolę błędu dokładności grafiki obwodu w zakresie ± 5 μm. Na etapie kontroli wyglądu stosuje się automatyczne urządzenia do kontroli optycznej, które skanują całą powierzchnię płyty głównej, koncentrując się na sprawdzeniu pod kątem zwarć, rozwartych obwodów i defektów typu pinhole o średnicy 50 μm. Jednocześnie używany jest tester mikrorezystencji do przeprowadzenia 100% testów przewodności obwodu, aby upewnić się, że parametry elektryczne płyty głównej spełniają standardy.
Parametry użytkowe folii półutwardzonych bezpośrednio decydują o jakości połączenia międzywarstwowego. W przypadku-płytek drukowanych do komunikacji o wysokiej częstotliwości należy wybrać półutwardzone chipy o niskiej stracie, o stałej dielektrycznej mniejszej lub równej 3,0 i stracie dielektrycznej mniejszej lub równej 0,002; W przypadku scenariuszy o wysokiej niezawodności, takich jak elektronika samochodowa, należy stosować modele odporne na wysokie-temperatury o temperaturze zeszklenia większej lub równej 170 stopni. Podczas kontroli magazynu materiałów aktywność utwardzania żywicy jest wykrywana przez tester czasu żelowania, a odchylenie czasu żelowania musi być kontrolowane w zakresie ± 10%. Jednocześnie tester grubości służy do punktowego sprawdzania jednorodności arkusza, aby upewnić się, że tolerancja grubości jest mniejsza lub równa ± 5 μm.
Wybór zewnętrznej folii miedzianej musi odpowiadać wymaganiom projektu obwodu. W przypadku scenariuszy wysokoprądowych, takich jak moduły mocy, należy priorytetowo zastosować folię miedzianą o wysokiej plastyczności o grubości 70 μm, a jej wytrzymałość na odrywanie powinna być większa lub równa 1,5 N/mm; W przypadku linii sygnałowych o-wysokiej częstotliwości zaleca się stosowanie-ultraprofilowej folii miedzianej o grubości 18 μm, aby zmniejszyć wpływ efektu naskórkowości. Chropowatość powierzchni folii miedzianej należy kontrolować w zakresie 1,5-2,5 µm, a pobieranie próbek seryjnych za pomocą przyrządu do pomiaru chropowatości celem wyeliminowania defektów trawienia spowodowanych defektami powierzchni.
(2) Staranne projektowanie i precyzyjne układanie warstwowych struktur
Projekt układania powinien być zgodny z zasadą kompatybilności elektromagnetycznej. W przypadku-płytek drukowanych o dużej szybkości, składających się z więcej niż 10 warstw, zwykle stosowana jest symetryczna struktura „warstwy sygnału, warstwy mocy, warstwy sygnału”. Odległość między warstwą mocy a warstwą jest kontrolowana na poziomie 50–100 μm, aby utworzyć ściśle sprzężony efekt pojemnościowy i zmniejszyć szum mocy. W projektowaniu otworów nieprzelotowych oprogramowanie CAE służy do analizy rzutowania położenia otworów, aby zapewnić, że odchylenie sąsiednich otworów nieprzelotowych jest mniejsze lub równe 50 μm, co pozwala uniknąć uszkodzeń połączeń międzywarstwowych spowodowanych niewspółosiowością. Typowy przypadek pokazuje, że zastosowanie 6-warstwowej, symetrycznie ułożonej w stos płytki drukowanej DDR4 zmniejsza utratę symulacji integralności sygnału o 12% w porównaniu ze strukturą asymetryczną.
Operację układania przeprowadza się w pomieszczeniu czystym klasy 1000, a operatorzy muszą nosić antystatyczne rękawice i maski, aby uniknąć wpływu ludzkich substancji zanieczyszczających. Korzystając z wizualnego systemu wyrównywania w celu zlokalizowania każdej warstwy materiału, dokładność wyrównania osi X/Y może osiągnąć ± 25 μm. Jeśli chodzi o materiały pomocnicze, wybiera się papier izolacyjny z poliimidu,-odporny na wysokie temperatury (odporność na temperaturę większą lub równą 260 stopni), z tolerancją grubości kontrolowaną w zakresie ± 2 μm. W materiale amortyzującym zastosowano filc z włókna szklanego o gęstości 0,3 g/cm 3, aby zrównoważyć rozkład nacisku. Po zakończeniu układania należy sprawdzić całkowitą grubość materiału metodą ważenia z błędem mniejszym lub równym ± 3%.
2, Dokładna kontrola operacji prasowania
(1) Dokładne dostrojenie parametrów sprzętu
Kontrola temperatury wykorzystuje wielostrefową technologię kontroli temperatury, a różnica temperatur powierzchni tłoczonej blachy stalowej jest mniejsza lub równa ± 1,5 stopnia. Biorąc za przykład pewien materiał FR-4, jego krzywa utwardzania jest podzielona na trzy etapy: etap podgrzewania wstępnego (60-120 stopni, szybkość ogrzewania 3 stopnie/min), etap utwardzania (180 stopni ± 2 stopnie, izolacja przez 90 minut) i etap końcowego utwardzania (stopniowe schładzanie do poniżej 80 stopni). Monitorowanie w czasie rzeczywistym środkowej temperatury płyty za pomocą termometru na podczerwień, aby zapewnić odchylenie mniejsze lub równe ± 3 stopnie od ustawionej krzywej.
Regulacja ciśnienia wykorzystuje układ serwohydrauliczny, a gradient ciśnienia jest kontrolowany w zakresie 5 psi/mm. W przypadku 8-warstwowej płytki drukowanej ciśnienie początkowe wynosi 150 psi. Gdy temperatura wzrośnie do 120 stopni (etap topienia żywicy), stopniowo zwiększaj ciśnienie do 400 psi, a wahania ciśnienia podczas etapu utrzymywania są mniejsze lub równe ± 10 psi. Panele o dużej powierzchni (większe lub równe 400 mm × 500 mm) wymagają aktywacji funkcji kompensacji ciśnienia w strefie, która dynamicznie dostosowuje ciśnienie lokalne za pomocą matrycy czujnika ciśnienia, aby zapewnić błąd jednorodności grubości płyty mniejszy lub równy ± 5 μm.
Zarządzanie czasem opiera się na-trójwymiarowej zasadzie synergii „czasu i ciśnienia temperatury”. Dane eksperymentalne pokazują, że w temperaturze 180 stopni / 400 psi pełne utwardzenie półutwardzonego arkusza zajmuje 85–95 minut, a poniżej 80 minut wytrzymałość na odrywanie międzywarstwowe zmniejsza się o ponad 20%. W przypadku procesu z grubą folią miedzianą (większą lub równą 70 μm) czas utrzymywania należy wydłużyć o 15-20 minut, aby żywica całkowicie wypełniła wklęsłe obszary folii miedzianej.
(2) Monitorowanie procesu prasowania w czasie rzeczywistym
Na etapie nagrzewania system PLC rejestruje zmiany temperatury co minutę, a alarm włącza się automatycznie, gdy szybkość nagrzewania przekracza 5 stopni na minutę. Na tym etapie skupiamy się na obserwacji stanu topnienia żywicy. Idealnie, półutwardzony arkusz zaczyna wykazywać stan płynięcia w zakresie 90-110 stopni. Jeśli nastąpi przedwczesne topienie (np. poniżej 80 stopni), należy sprawdzić środowisko przechowywania materiału (wilgotność powinna być mniejsza lub równa 5% RH).
Na etapie izolacji i utrzymywania ciśnienia przetwornik ciśnienia monitoruje ciśnienie w butli w czasie rzeczywistym. Gdy wahania ciśnienia przekraczają ± 15 psi, system automatycznie uruchamia pompę kompensacyjną w celu korekcji ciśnienia. Jednocześnie dane dotyczące temperatury są rejestrowane co 5 minut za pomocą czujników termopary zainstalowanych wewnątrz stalowej płyty, tworząc krzywą temperatury w czasie w celu śledzenia i optymalizacji procesu.
Na etapie chłodzenia wykorzystuje się technologię chłodzenia gradientowego, która najpierw w sposób naturalny schładza sprzęt do temperatury poniżej 120 stopni (szybkość chłodzenia mniejsza lub równa 5 stopni/min), a następnie przenosi go do tunelu chłodzonego powietrzem{{2} (prędkość wiatru 2–3 m/s) w celu schłodzenia do temperatury pokojowej. W przypadku materiałów o wysokim TG (Tg większy lub równy 180 stopni) wymagane jest powolne chłodzenie powyżej 80 stopni przez 30 minut, aby zmniejszyć akumulację naprężeń wewnętrznych. Po przetestowaniu proces ten może zmniejszyć wypaczenie płytki drukowanej o ponad 40%.
3, Ścisłe testowanie i obsługa po kompresji
(1) Dokładna kontrola wad wyglądu
Do kontroli wizualnej stosuje się wielokątowe oświetlenie źródła światła (temperatura barwowa 5000-6500 K), a personel przeprowadzający kontrolę musi mieć ponad 2-letnie doświadczenie i być w stanie zidentyfikować pęcherzyki o średnicy większej lub równej 0,3 mm oraz defekty rozwarstwienia o długości większej lub równej 1 mm. W przypadku nadmiaru krawędzi stosuje się laserowy miernik grubości do wykrywania grubości nadmiaru, przy wymaganiu mniejszym lub równym 0,1 mm, aby uniknąć wpływu na późniejszą dokładność frezowania.
Badanie mikroskopowe przy użyciu mikroskopu optycznego 50-200x, ze szczególnym uwzględnieniem obserwacji stanu wypełnienia żywicą w miejscu ślepego połączenia z zakopanym otworem, wymagające współczynnika pustych przestrzeni mniejszego lub równego 5%. W przypadku obszarów obwodów-o dużej gęstości wyrównanie międzywarstwowe należy sprawdzić za pomocą analizy plasterkowej. Przesunięcie osi X/Y powinno być mniejsze lub równe 50 μm, a błąd jednorodności grubości żywicy w osi Z powinien być mniejszy lub równy ± 10%.
(2) Dokładny pomiar rozmiaru i grubości
Do pomiaru wielkości wykorzystuje się przyrząd do pomiaru obrazu, który automatycznie skanuje długość, szerokość i położenie apertury płytki z dokładnością współrzędnych ± 10 μm. W przypadku płyt nieregularnych dopasowanie konturu uzyskuje się poprzez import danych CAD, z tolerancjami wymiarowymi kontrolowanymi w zakresie ± 0,05 mm.
Do wykrywania grubości wykorzystuje się mikrometr do pomiaru łącznie 5 punktów w czterech rogach i na środku płyty. Średnia grubość odbiega od wartości projektowej o mniej niż lub równo ± 3%, a zakres grubości każdego punktu pomiarowego jest mniejszy lub równy 50 μm. W przypadku-płytek wielowarstwowych wymagane jest-nieniszczące badanie grubości miedzi w każdej warstwie przy użyciu-miernika grubości promieni rentgenowskich, przy odchyłce grubości miedzi w warstwie wewnętrznej mniejszej lub równej ± 10% i odchyłce grubości miedzi w warstwie zewnętrznej mniejszej lub równej ± 5%.
(3) Skuteczna naprawa usterek i prawidłowe obchodzenie się z produktami
Naprawa usterek: W przypadku pęcherzyków o powierzchni mniejszej lub równej 5 mm² stosuje się technologię naprawy metodą próżniowego prasowania na gorąco (temperatura 180 stopni, ciśnienie 600 psi, czas 10 minut). Po naprawie wymagana jest ponowna weryfikacja krojenia; W przypadku mikrozwarć w obwodzie stosuje się laserowy sprzęt do mikrotrawienia (średnica plamki mniejsza lub równa 50 μm) w celu dokładnego usunięcia punktu zwarcia, a po naprawie przewodność jest potwierdzana za pomocą testu latającej szpilki. Statystyki pokazują, że skuteczność napraw drobnych usterek może osiągnąć ponad 90%, ale liczba napraw jest ograniczona do Mniej niż lub równa 2 razy.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 µm. Złomowane produkty należy rozdrobnić, a przyczyny złomowania należy zarejestrować w systemie ERP w celu zapewnienia identyfikowalności usprawnień procesów.
Proces laminowania płytek drukowanych to złożony proces produkcyjny, który łączy w sobie inżynierię materiałową, transfer poprzez prasowanie na gorąco i precyzyjną kontrolę. Jego punkty techniczne przebiegają przez cały łańcuch „wykrywania i naprawy wykonania warstwy przygotowania materiału, projektowania laminowania”. Dzięki precyzyjnemu doborowi materiałów, naukowemu planowaniu układania, inteligentnej kontroli sprzętu i rygorystycznej kontroli jakości można skutecznie poprawić kompleksowe wskaźniki wydajności płytek drukowanych.