


Płytka drukowana, jako główny element, odpowiada za transmisję sygnału i połączenie elektryczne. Ponieważ produkty elektroniczne w dalszym ciągu zmierzają w kierunku miniaturyzacji i wysokiej wydajności, zastosowanie wielowarstwowych-płytek drukowanych staje się coraz bardziej powszechne, a proces laminowania płytek drukowanych stał się kluczowym czynnikiem określającym jakość i wydajność wielowarstwowych-płytek drukowanych.
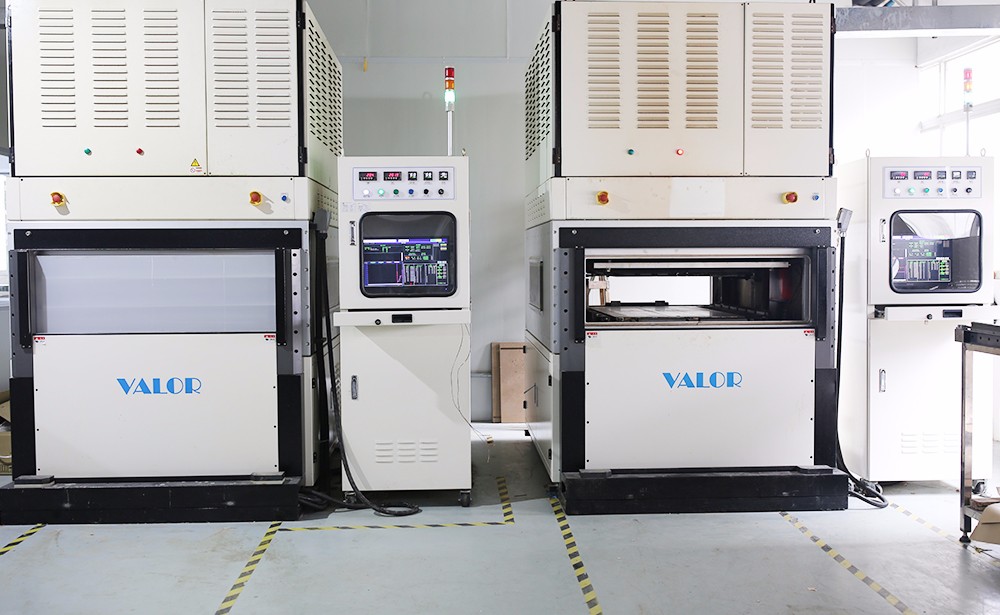
Zasada kompresji płytki drukowanej
Krótko mówiąc, laminowanie płytek drukowanych to proces ścisłego łączenia wielu warstw folii miedzianej, półutwardzonych arkuszy i materiałów izolacyjnych w kompletną strukturę płytki drukowanej za pomocą określonych technik. Wśród nich niezwykle ważną rolę odgrywa półutwardzony arkusz, składający się głównie z żywicy epoksydowej i włókna szklanego. Podczas procesu prasowania, w środowisku o wysokiej-temperaturze i-wysokim ciśnieniu, żywica epoksydowa w półutwardzonym arkuszu stopniowo mięknie i płynie. Te zmiękczone żywice mogą wypełnić drobne szczeliny pomiędzy warstwami materiałów, tworząc jednolitą warstwę wiążącą. Jednocześnie duże łańcuchy molekularne w cząsteczkach żywicy epoksydowej będą się przeplatać i splątać z cząsteczkami na powierzchni folii miedzianej i innych materiałów izolacyjnych poprzez dyfuzję i przenikanie. Po schłodzeniu mocno spajają ze sobą warstwy materiałów poprzez wiązanie chemiczne, tworząc w ten sposób stabilną i niezawodną-wielowarstwową strukturę płytki drukowanej.
Szczegółowe wyjaśnienie procesu prasowania
Etap przygotowania materiału
Płyta główna: płyta główna zapewnia mechaniczne wsparcie dla wielowarstwowych-płytek drukowanych i stanowi podstawę całej konstrukcji. Zwykle jest to specjalnie obrobiona płyta izolacyjna, a jej jakość i wydajność bezpośrednio wpływają na stabilność końcowej płytki drukowanej. Przygotowując płytę nośną należy zadbać o to, aby jej dokładność wymiarowa odpowiadała wymaganiom projektowym, powierzchnia była płaska i nieskazitelna, aby zapewnić płynny przebieg kolejnych procesów prasowania.
Materiał PP: Jako kluczowy materiał łączący różne warstwy, jakość materiału PP ma kluczowe znaczenie. Istnieją różnice w zawartości żywicy, metodzie tkania tkaniny z włókna szklanego i innych aspektach różnych typów i specyfikacji arkuszy PP, które mogą wpływać na ich płynność, siłę wiązania i wydajność izolacji końcowej płytki drukowanej podczas procesu kompresji. Dlatego konieczne jest dokładne wybranie odpowiedniego materiału PP zgodnie z konkretnymi wymaganiami projektowymi płytek drukowanych.
Folia miedziana: Folia miedziana używana do tworzenia obwodów zewnętrznych, która musi mieć dobrą przewodność i stabilność. Podczas procesu przygotowania należy zadbać o to, aby grubość folii miedzianej była jednakowa, a powierzchnia była wolna od defektów, takich jak utlenianie i zarysowania, w przeciwnym razie może to prowadzić do słabej przewodności obwodu lub zwarć.
Proces układania i pozycjonowania
Ten krok wymaga ścisłego przestrzegania wymagań projektowych, ułożenia w kolejności wewnętrznej płyty rdzenia, materiału PP i zewnętrznej folii miedzianej. Jakakolwiek nieprawidłowa kolejność umieszczania lub odchylenie położenia dowolnej warstwy materiałów może spowodować awarię elektryczną płytki drukowanej. Aby zapewnić dokładne dopasowanie warstw, do pozycjonowania zwykle stosuje się metody takie jak topienie lub nitowanie. Pozycjonowanie materiału topliwego polega na zastosowaniu ogrzewania w celu stopienia określonych materiałów pozycjonujących, ustalając w ten sposób każdą warstwę materiału we właściwym położeniu; Nitowanie to metoda mechaniczna, która wykorzystuje nity i inne łączniki do wstępnego mocowania każdej warstwy, zapewniając, że żadna warstwa nie ulegnie przesunięciu podczas kolejnego procesu prasowania.
Proces laminowania i podgrzewania
Ułożone w stosy deski zostaną umieszczone w profesjonalnej maszynie do laminowania. W maszynie do laminowania ustawione są określone warunki wysokiej temperatury i wysokiego ciśnienia, aby sprzyjać mięknięciu i przepływowi żywicy w arkuszu PP. Wzrost temperatury może przyspieszyć działanie cząsteczek żywicy, zwiększyć ich płynność i lepiej wypełnić szczeliny pomiędzy płytami rdzenia; Zastosowanie nacisku zapewnia szczelne przyleganie materiałów każdej warstwy, eliminując powietrze i zanieczyszczenia pomiędzy warstwami, sprzyjając równomiernemu rozprowadzeniu żywicy pomiędzy warstwami i osiągając ścisłe połączenie między warstwami. Dokładna kontrola temperatury i ciśnienia jest szczególnie istotna w tym procesie, gdyż wymaga precyzyjnych ustawień i monitorowania-w czasie rzeczywistym w oparciu o charakterystykę użytych materiałów i wymagania projektowe płytki drukowanej.
Etap chłodzenia i zestalenia
Po zakończeniu prasowania płytę należy natychmiast schłodzić do temperatury pokojowej. Podczas procesu chłodzenia zmiękczona, płynąca żywica będzie stopniowo krzepnąć, tworząc stabilną strukturę wielowarstwową-. Na tym etapie należy ściśle kontrolować prędkość, temperaturę i ciśnienie chłodzenia. Jeśli szybkość chłodzenia jest zbyt duża, może to spowodować nierównomierny skurcz każdej warstwy materiału, co powoduje wypaczenie i deformację płytki drukowanej; Niewłaściwa kontrola ciśnienia podczas procesu chłodzenia może również wpłynąć na siłę wiązania pomiędzy warstwami, a nawet spowodować rozwarstwienie. Dlatego zwykle przyjmuje się metodę powolnego chłodzenia, a podczas procesu chłodzenia w sposób ciągły przykładana jest pewna ilość ciśnienia, aby zapewnić jakość płytki drukowanej.
Procedura przetwarzania końcowego
Testowanie: Po schłodzeniu i utwardzeniu płytka drukowana musi najpierw zostać poddana kompleksowym testom. Testy wymiarowe służą do potwierdzenia, czy wymiary zewnętrzne płytki drukowanej spełniają standardy projektowe; Testowanie połączeń obwodów wykorzystuje profesjonalny sprzęt testujący w celu sprawdzenia, czy połączenia między każdą warstwą obwodu są prawidłowe i czy przewodność jest dobra, aby uniknąć usterek elektrycznych, takich jak obwody otwarte i zwarcia; Kontrola wyglądu sprawdza głównie, czy na powierzchni płytki drukowanej nie występują defekty, pęcherzyki, rozwarstwienia i inne problemy, aby zapewnić jakość wyglądu płytki drukowanej.
Przycinanie: Przytnij i wypoleruj płytkę drukowaną, która przeszła kontrolę, usuń wszelkie zadziory, nadmiar materiału itp., które mogą pojawić się podczas procesu prasowania, ponadto upewnij się, że rozmiar płytki drukowanej dokładnie odpowiada wymaganiom projektowym oraz spraw, aby krawędzie płytki drukowanej były gładsze i gładsze do późniejszego montażu i użytkowania.
Znaczenie kompresji płytek drukowanych
Zwiększ wytrzymałość i stabilność konstrukcji
Dzięki technologii kompresji w wysokiej-temperaturze i-ciśnieniu materiały każdej warstwy wielowarstwowej-płytki drukowanej są ze sobą ściśle powiązane, co znacznie zwiększa ogólną wytrzymałość mechaniczną i stabilność. Ta wzmocniona konstrukcja może skutecznie zapobiegać wypaczeniu i deformacji płytki drukowanej podczas późniejszego montażu, transportu i użytkowania, zapewniając niezawodną pracę płytki drukowanej w różnych złożonych środowiskach i solidną gwarancję-długoterminowej, stabilnej pracy urządzeń elektronicznych. W przypadku niektórych produktów elektronicznych, które muszą wytrzymać trudne warunki, takie jak wibracje i uderzenia, np. elektronika samochodowa, sprzęt lotniczy itp., jeszcze ważniejsza jest dobra jakość klejenia płytek drukowanych.
Wpływa na wydajność elektryczną i charakterystykę impedancji
Proces kompresji bezpośrednio określa strukturę geometryczną i charakterystyczną impedancję linii przesyłowych sygnału w wielowarstwowych-płytkach drukowanych. Dokładna kompresja może zapewnić płaskość linii przesyłowych sygnału i spójność odległości międzywarstwowych, zapewniając w ten sposób stabilną i wydajną transmisję sygnałów między warstwami, unikając problemów, takich jak tłumienie sygnału, zniekształcenia i odbicia. W dzisiejszej erze-szybkiej transmisji sygnału, takiej jak komunikacja 5G,-wydajne obliczenia i inne dziedziny, wymagania dotyczące parametrów elektrycznych płytek drukowanych są niezwykle wysokie. Jakość procesu laminowania płytek drukowanych bezpośrednio wpływa na integralność sygnału i jakość transmisji całego systemu.
Związane z zarządzaniem ciepłem i wydajnością rozpraszania ciepła
Nagrzewanie się jest nieuniknionym problemem podczas pracy urządzeń elektronicznych. Materiały wybrane do procesu laminowania oraz zwartość płytki drukowanej po laminowaniu będą miały istotny wpływ na jej przewodność cieplną. Wysokiej jakości technologia prasowania może ściśle przylegać do materiałów każdej warstwy, tworząc dobrą ścieżkę przewodzenia ciepła, zapewniając szybkie i skuteczne przenoszenie ciepła z elementu grzejnego na powierzchnię płytki drukowanej, a następnie rozpraszanie przez urządzenie rozpraszające ciepło. Zwłaszcza w przypadku urządzeń elektronicznych o dużej mocy i generujących duże ilości ciepła, takich jak serwery, moduły zasilania itp., dobre zarządzanie ciepłem odgrywa kluczową rolę w zapewnieniu normalnej pracy sprzętu i wydłużeniu jego żywotności.
Czynniki wpływające na jakość połączeń kompresyjnych
kontrola temperatury
Temperatura jest jednym z kluczowych czynników w procesie sprężania. Temperatura jest zbyt niska, a żywica w półutwardzonym arkuszu nie może wystarczająco zmięknąć i rozpłynąć się, co powoduje słabe wiązanie pomiędzy warstwami materiałów i łatwe rozwarstwianie; Zbyt wysoka temperatura może spowodować nadmierne utwardzenie żywicy, a nawet spalenie, co nie tylko wpływa na siłę wiązania, ale może również spowodować uszkodzenie materiałów takich jak folia miedziana, wpływając w ten sposób na parametry elektryczne płytki drukowanej. Dlatego podczas procesu prasowania wymagany jest-precyzyjny system kontroli temperatury, który monitoruje i dokładnie reguluje temperaturę wewnątrz prasy w czasie rzeczywistym, zapewniając, że waha się ona w odpowiednim zakresie.
regulacja stresu
Wielkość ciśnienia wpływa bezpośrednio na stopień przyczepności pomiędzy materiałami w każdej warstwie. Niewystarczające ciśnienie uniemożliwia wystarczające usunięcie powietrza i zanieczyszczeń pomiędzy warstwami, utrudniając żywicie równomierne wypełnienie szczelin, a tym samym zmniejszając siłę wiązania; Nadmierny nacisk może doprowadzić do nadmiernego ściskania płytki, co skutkuje nierówną grubością płytki drukowanej, a nawet uszkodzeniem struktury materiału. Różne materiały płytek drukowanych i wymagania projektowe wymagają dostosowania do różnych parametrów ciśnienia, co wymaga, aby urządzenia sprężające posiadały elastyczne i precyzyjne funkcje regulacji ciśnienia, aby sprostać różnorodnym potrzebom produkcyjnym.
Kontrola czasu
Czas prasowania jest również ważnym czynnikiem wpływającym na jakość prasowania. Czas jest zbyt krótki, żywica nie wypłynęła w pełni i nie zakończyła wiązania chemicznego, co skutkuje niewystarczającym wiązaniem międzywarstwowym; Jeśli czas jest zbyt długi, może to prowadzić do starzenia się żywicy i pogorszenia wydajności, co może również mieć wpływ na jakość płytki drukowanej. Dlatego konieczne jest dokładne ustawienie czasu prasowania w oparciu o specyficzne właściwości materiału i wymagania procesu prasowania i rygorystyczne jego wdrażanie poprzez zautomatyzowany system kontroli.
jakość materiału
Jak wspomniano powyżej, jakość surowców, takich jak płyta nośna, materiał PP i folia miedziana, odgrywa decydującą rolę w jakości laminowania. Wszelkie odchylenia w działaniu, niewystarczająca dokładność wymiarowa lub wady dowolnego materiału mogą powodować problemy podczas procesu laminowania, wpływając na jakość i wydajność końcowej płytki drukowanej. Dlatego przy zakupie surowców należy zachować ścisłą kontrolę, wybrać wiarygodnych dostawców, a każdą partię surowców poddać rygorystycznej kontroli i testom.