


Otwórz telefon, komputer lub urządzenie gospodarstwa domowego, a zielona tablica wypełniona skomplikowanymi obwodami wewnątrz to „ośrodek nerwowy”, który wspiera działanie urządzeń elektronicznych - płytka drukowana.
Krok 1: Przygotowanie podłoża
Podstawowym nośnikiem płytki drukowanej jest „laminat-pokryty miedzią”, który stanowi „fundament” budowy domu. Ten typ płyty jest wykonany z tkaniny szklanej z żywicy epoksydowej o doskonałych właściwościach izolacyjnych jako rdzeń, pokryty obustronnie cienką warstwą folii z czystej miedzi i uformowany w płaską płytę poprzez prasowanie-w wysokiej temperaturze. Przed formalną obróbką pracownicy najpierw pocinają płytę-pokrytą miedzią na małe kawałki w zależności od rozmiaru, a następnie przy użyciu specjalistycznego sprzętu wypolerują powierzchnię płyty, usuwając warstwę tlenku i plamy z folii miedzianej. - Ten krok przypomina „podkładanie” ściany, która może lepiej przylegać do kolejnych wzorów obwodów.
Następnie płyta zostanie wysłana do maszyny czyszczącej w celu dokładnego oczyszczenia roztworem chemicznym, a następnie wysuszona, aby powierzchnia była sucha i wolna od zanieczyszczeń. W tym momencie płytka-pokryta miedzią przypomina czyste „miedziane płótno” czekające na późniejsze narysowanie wzorów obwodów.
Krok 2: Obrazowanie liniowe
Aby utworzyć złożone linie obwodów na folii miedzianej, pierwszym krokiem jest „przeniesienie” ustalonego układu obwodu na płytkę. Obecnie metodą głównego nurtu jest bardziej precyzyjna i wydajna technologia LDI. Najpierw pracownicy równomiernie nałożą warstwę żywicy światłoczułej na powierzchnię-płyty pokrytej miedzią. Materiał ten ulegnie reakcji chemicznej pod wpływem promieniowania laserowego o określonej długości fali, zmieniając się z rozpuszczalnego w nierozpuszczalny.
Następnie powlekana płyta zostanie wysłana do naświetlarki LDI. W przeciwieństwie do tradycyjnych metod, LDI bezpośrednio odczytuje pliki obwodów cyfrowych i naświetla je punkt po punkcie na powierzchni płytki za pomocą-precyzyjnych wiązek laserowych. Laser będzie precyzyjnie oddziaływać na miejsce, w którym należy utworzyć obwód, umożliwiając stwardnienie tej części fotoczułego kleju; Miejsca niewymagające tworzenia linii nie są naświetlane laserem, a klej światłoczuły pozostaje rozpuszczalny. Po zakończeniu naświetlania płytkę umieszcza się w roztworze wywołującym, a nieutwardzony klej światłoczuły rozpuszcza się i zmywa, odsłaniając obszar folii miedzianej pierwotnie pokryty warstwą kleju. W tym momencie „kontur” obwodu został wyraźnie przedstawiony, a w porównaniu z tradycyjnymi procesami technologia LDI może osiągnąć większą dokładność obwodu i uniknąć błędów i strat spowodowanych przez warstwę fizyczną.
Krok 3: Wytrawianie i usuwanie folii
Opracowana płyta ma na powierzchni zarówno utwardzony klej światłoczuły, jak i odsłoniętą folię miedzianą. Następnym procesem „trawienia” jest usunięcie niechcianej folii miedzianej. Pracownicy zanurzą płytkę w kwaśnym roztworze trawiącym, a odsłonięta folia miedziana przejdzie reakcję chemiczną z roztworem trawiącym, stopniowo się rozpuszczając; Folia miedziana pokryta utwardzonym klejem światłoczułym będzie dobrze zabezpieczona.
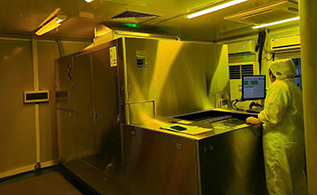
Po zakończeniu trawienia na płytce pozostaje jedynie obwód pokryty fotoczułym klejem. W tym momencie należy wykonać proces „zdejmowania folii”: umieścić płytkę w roztworze do usuwania folii, a wcześniej utwardzony klej światłoczuły zostanie rozpuszczony i usunięty, odsłaniając błyszczący drut miedziany znajdujący się poniżej. W tym momencie rdzeń płytki drukowanej - linie przewodzące - został oficjalnie uformowany, a pierwotnie cała powierzchnia folii miedzianej stała się krzyżującą się, precyzyjną i uporządkowaną siecią obwodów.
Krok 4: Wiercenie i zagłębianie miedzi
W przypadku płytek drukowanych wymagających wielu warstw obwodów (takich jak powszechnie stosowane płytki 4- i 6-warstwowe w telefonach komórkowych i komputerach) konieczne jest również połączenie obwodów pomiędzy różnymi warstwami. Po pierwsze, pracownicy będą używać precyzyjnych wiertarek do wiercenia w płycie zgodnie z wymaganiami małych otworów, zwanych „otworami przelotowymi”.
Po zakończeniu wiercenia ściana otworu stanowi podłoże izolacyjne i nie przewodzi prądu elektrycznego. Dlatego konieczne jest wykonanie zabiegu „osadzania miedzi”: umieszczenie płytki w roztworze chemicznego osadzania miedzi i poprzez reakcje chemiczne umożliwienie równomiernego przylegania cienkiej warstwy miedzi do ściany otworu, zamieniając pierwotnie izolowaną ścianę otworu w przewodzący „kanał”. W ten sposób górny i dolny obwód można połączyć elektrycznie za pomocą przelotek, tworząc kompletny trójwymiarowy-system obwodów.
Krok 5: Maska lutownicza i sitodruk
Po utworzeniu obwodu należy założyć na płytkę drukowaną „odzież ochronną”, aby zapobiec utlenieniu, zarysowaniu lub zwarciu obwodu podczas późniejszego użytkowania. Ten etap to obróbka „maski lutowniczej”: pracownicy równomiernie nałożą warstwę zielonego tuszu do maski lutowniczej na powierzchnię płytki drukowanej (z wyjątkiem obszaru „podkładki lutowniczej”, w którym elementy wymagają lutowania), a następnie usuną tusz maski lutowniczej z obszaru pola lutowniczego poprzez procesy naświetlania i wywoływania, odsłaniając miedziane pola lutownicze i pokrywając resztę obszaru tuszem maski lutowniczej.
Po ukończeniu maski lutowniczej wymagany jest również proces „sitodruku”: użycie sitodruku do wydrukowania tekstu, symboli i numerów komponentów na powierzchni płytki drukowanej, takich jak „R1” w przypadku rezystorów i „C2” w przypadku kondensatorów. Etykiety te przypominają „instrukcję obsługi” płytki drukowanej, która może pomóc pracownikom szybko zidentyfikować lokalizację podczas późniejszego montażu podzespołów i ułatwić rozwiązywanie problemów podczas konserwacji.
Krok 6: Obróbka powierzchni i testowanie
Wreszcie, aby poprawić wydajność spawania i odporność pól lutowniczych na utlenianie, wymagana jest obróbka powierzchniowa. Typowe metody przetwarzania obejmują „natryskiwanie cyną” i „osadzanie złota”, wśród których proces osadzania złota może poprawić przewodność i stabilność pól lutowniczych i jest powszechnie stosowany w-precyzyjnych płytkach drukowanych.
Po zakończeniu wszystkich procesów płytka drukowana przejdzie etap ścisłej kontroli: pracownicy za pomocą specjalistycznego sprzętu sprawdzą, czy w obwodzie nie występują zwarcia lub przerwy, czy przelotki przewodzą, czy maska lutownicza jest uszkodzona i czy sitodruk jest przezroczysty. Tylko płytki drukowane, które przeszły wszystkie testy, można uznać za kwalifikowane produkty i ostatecznie opuścić fabrykę w oczekiwaniu na montaż z rezystorami, kondensatorami, chipami i innymi komponentami, które staną się podstawowymi komponentami urządzeń elektronicznych.