


W obecnej branży, w której standardem są połączenia o dużej gęstości i szybka transmisja sygnału, struktura otworów w płytce drukowanej nie jest już prostym „kanałem przewodzącym”, ale kluczowym elementem, który bezpośrednio określa gęstość okablowania, integralność sygnału i wydajność produkcji masowej. Wielu inżynierów sprzętu często napotyka elementy potwierdzające wybór, takie jak „otwory przelotowe, ślepe i zakopane” w arkuszu korektora inżynieryjnego fabryki płytek, gdy mamy do czynienia z gęstym okablowaniem BGA i projektem płytki wysokiego poziomu. Niewielkie odchylenie w ocenie może prowadzić do niewystarczającej przestrzeni na okablowanie, długich ścieżek sygnału, a nawet znacznego spadku całkowitej wydajności płytki.
Podstawowe definicje i różnice strukturalne trzech typów porów
Z punktu widzenia istoty konstrukcji podstawowa różnica między otworem przelotowym, otworem ślepym i otworem zakopanym polega na „zakresie penetracji otworu w płycie”, a te trzy odpowiadają różnej logice przetwarzania i granicom zastosowania:
-
Przez dziurę: Wnika bezpośrednio z warstwy górnej do warstwy dolnej, całkowicie penetrując wszystkie warstwy płytki drukowanej i jest najbardziej tradycyjną strukturą połączeń. Logika przetwarzania polega na tym, że „najpierw dociśnij całą płytę, a następnie mechanicznie wywierć otwory za jednym razem”, przy najprostszym łańcuchu procesu i najniższych kosztach.
-
-
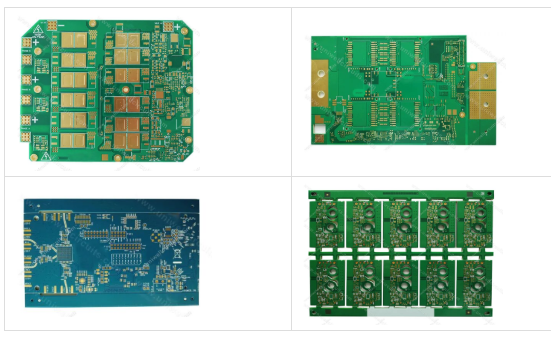
Ślepa dziura: łączy tylko zewnętrzną warstwę płytki PCB z określoną warstwą wewnętrzną i nie przenika przez całą płytkę. Biorąc za przykład deski 8-warstwowe i 14-warstwowe, otwory ślepe w płytach 8-warstwowych umożliwiają uzyskanie warstw 1-L2, 1-L3, 1-4L, 1-5L, 2-3L, 5-8L i 7-8L. 14. W przypadku ślepych otworów można uzyskać połączenia międzywarstwowe 1-7L, 1-10L, 8-14L i 11-14L.
-
-
Wymagana jest poufność, obraz został przetworzony i ma wyłącznie charakter poglądowy
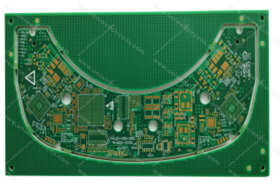
Zakopana dziura: całkowicie zakopany wewnątrz płytki drukowanej, bez sięgania do jakiejkolwiek powierzchni zewnętrznej. Na przykład w płycie 20-warstwowej zakopane otwory zapewniają wzajemne połączenie tylko od L2 do L4, a położenia otworów nie można obserwować z obu stron płyty. Logika przetwarzania polega na tym, że najpierw wierci się otwory do metalizacji, a następnie uczestniczy w laminowaniu. Cała obróbka otworów musi zostać zakończona na etapie wewnętrznej płyty nośnej, a następnie otwory są całkowicie owijane wewnątrz płyty w kolejnych procesach laminowania.
-
Wymagana jest poufność, obraz został przetworzony i ma wyłącznie charakter poglądowy
-
Proces produkcyjny i najważniejsze parametry trzech rodzajów otworów
Różne struktury otworów odpowiadają zupełnie różnym ogniwom procesowym i dokładnościom sterowania, co jest również główną przyczyną ogromnej różnicy w kosztach pomiędzy wysokiej klasy płytami wielowarstwowymi a zwykłymi płytami z otworami przelotowymi:
-
-
Proces przelotowy: Stosowane są konwencjonalne wiertła ze stali wolframowej o średnicy 0,2 mm lub większej, a prędkość wrzeciona jest kontrolowana w zakresie od 80 000 do 150 000 obrotów na minutę. Jedno wiercenie może zakończyć pełną obróbkę blachy. Standardowy współczynnik proporcji w branży jest kontrolowany w zakresie 10:1, a fabryka płyt zapewnia zdolność wymiany chemikaliów ścian otworów przez poziome linie galwaniczne PTH. Jednorodność grubości miedzi może stabilnie spełniać standardy IPC na poziomie 2 lub wyższym. Obecnie w głównych scenariuszach masowej produkcji minimalna apertura otworów przelotowych może osiągnąć 0,15 mm, ale gdy jest mniejsza niż 0,2 mm, wymagana jest specjalna optymalizacja parametrów sprzętu.
-
-
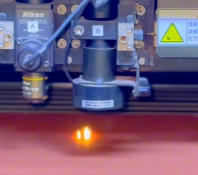
Technologia ślepego otworu: podzielony na dwie trasy: tradycyjne, kontrolowane mechanicznie głębokie otwory ślepe i główne otwory ślepe laserowe. Mechaniczne otwory nieprzelotowe wierci się za pomocą sprzętu do wiercenia z kontrolą głębokości, z dokładnością głębokości kontrolowaną w zakresie ± 0,05 mm i konwencjonalnym współczynnikiem AR wynoszącym 1,2:1; Laserowe ślepe otwory usuwa się za pomocą lasera CO₂ lub UV, z dokładnością apertury ± 0,01 mm i minimalną aperturą 3mil. Gęstość energii jest stabilnie kontrolowana na poziomie 8-12 J/cm², a warstwa wewnętrzna i dolny obwód nie ulegną uszkodzeniu w trakcie procesu. Po zakończeniu laserowej obróbki ślepego otworu należy zoptymalizować natężenie przepływu i czas namaczania roztworu leku, aby uniknąć pozostałości roztworu leku w ślepym otworze końcowym i upewnić się, że w zagłębieniu miedzi nie ma pustych przestrzeni.
-
-
-
-
Proces pochówku: Opierając się całkowicie na obróbce cienkiej płyty nośnej, najpierw wykonuje się wiercenie mechaniczne na niezależnej wewnętrznej płycie nośnej, a następnie usuwa się zwęgloną żywicę ze ścianek otworu za pomocą wiercenia na mokro nadmanganianem potasu. Następnie grubość miedzi na ściance otworu zwiększa się do 10-20 μm poprzez chemiczne osadzanie miedzi i galwanizację całej płyty. Na koniec następuje wytrawienie obwodu warstwy wewnętrznej, który następnie uczestniczy w późniejszej laminacji wielowarstwowej. W całym procesie należy precyzyjnie kontrolować parametry temperatury, ciśnienia i czasu laminowania, aby uniknąć zablokowania zakopanych otworów przez przepływ kleju w półutwardzonym arkuszu lub przemieszczenie i odkształcenie cienkiej płyty nośnej spowodowane naprężeniami laminacyjnymi.
-
Typowe przypadki zastosowań przemysłowych
Wybór kombinacji różnych struktur porów bezpośrednio określa górną granicę wydajności produktu końcowego. Firma Uniwell Circuits stworzyła dojrzałe rozwiązania wdrożeniowe w wielu zaawansowanych dziedzinach produkcji:
-
24-warstwowa, szybka płyta montażowa serwera AI: Cała płyta przyjmuje podstawowy schemat połączeń „przelotowych + wiercenie wsteczne” i jest wyposażona w laserowe ślepe otwory 1-2 rzędu w obszarze gniazda procesora, redukując długość ścieżki powrotnej pinów BGA o ponad 40%, unikając poważnego odbicia szybkich sygnałów w stosie resztkowym z otworami przelotowymi i spełniając wymagania dotyczące transmisji sygnałów SerDes powyżej 25 Gb/s. Jeśli we wszystkich tych konstrukcjach zostaną zastosowane zwykłe otwory przelotowe, nie tylko przestrzeń na okablowanie będzie całkowicie niewystarczająca, ale także integralność sygnału nie będzie spełniać standardów.
-
-
-
-
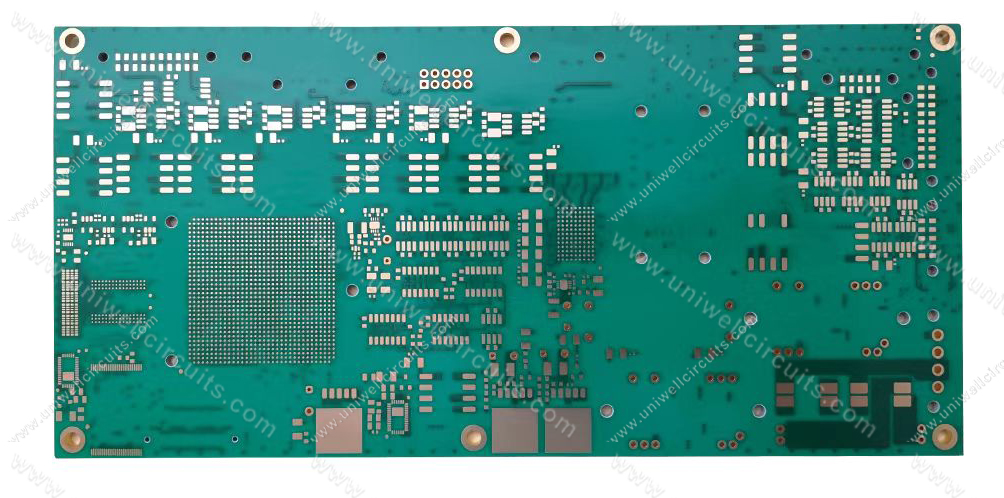
16-warstwowa płyta z otworami nieprzelotowymi wysokiej częstotliwości RO4350B + RO4450F: W obszarze modułu nadawczo-odbiorczego RF zastosowano laserowe ślepe otwory L1-L2 w celu uzyskania pobliskiego uziemienia, kontrolując pasożytniczą indukcyjność przelotki w zakresie 0,1 nH i znacznie zmniejszając tłumienie wtrąceniowe sygnałów fali milimetrowej 77 GHz. W przypadku zastosowania zwykłego otworu przelotowego zbyt długa ścieżka uziemienia spowoduje spadek wzmocnienia anteny o 2-3 dB, co nie będzie odpowiadać wymaganiom odległości wykrywania radaru montowanego w pojeździe.
|
|
Wymagana jest poufność, obraz został przetworzony i ma wyłącznie charakter poglądowy
-
-
10-warstwowa płyta ślepa HDI trzeciego rzędu: W chipie SOC flagowej płyty głównej smartfona zastosowano konstrukcję ślepego zakopanego otworu + ułożonego w stos otworu, aby uzyskać wentylator o dużej gęstości z tysięcy pinów w obszarze BGA wielkości paznokcia. Bez zwiększania całkowitej liczby warstw zasoby okablowania zwiększają się o 40%, a ścieżka przełączania warstwy sygnału jest znacznie skrócona, zmniejszając całkowity pobór mocy o około 12%.
-
26-warstwowa płyta montażowa do testów półprzewodników: W obszarze interfejsu karty sondy zastosowano dużą liczbę zakopanych otworów, aby uzyskać wzajemne połączenie pomiędzy sąsiednimi warstwami w warstwie wewnętrznej, bez zajmowania zewnętrznej przestrzeni na okablowanie. Nawet przy ponad 20 000 kanałów połączeń na całej płycie tolerancja impedancji wszystkich kanałów sygnałowych jest nadal kontrolowana w granicach ± 5%, spełniając wymagania precyzyjnej synchronizacji podczas testowania chipów. -
Podstawowe zasady podejmowania decyzji selekcyjnych
W praktycznych projektach nie ma absolutnej wyższości ani niższości pomiędzy trzema typami otworów, jedynie różnice w scenariuszach adaptacji: preferowane są zwykłe przemysłowe płyty sterujące, dwuwarstwowe czterowarstwowe płytki elektroniki użytkowej oraz konstrukcje z pełnymi otworami przelotowymi, aby zmaksymalizować kontrolę kosztów przy jednoczesnym spełnieniu wymagań wydajnościowych; Płyty BGA o dużej gęstości i szybkie płyty serwerowe mogą wprowadzić zasoby okablowania optymalizujące ślepe otwory pierwszego rzędu; Wysokiej klasy płytki HDI i zminiaturyzowane moduły RF wymagają konstrukcji kombinacji ślepych otworów, aby osiągnąć najwyższą gęstość połączeń między sobą na ograniczonej powierzchni płytki.